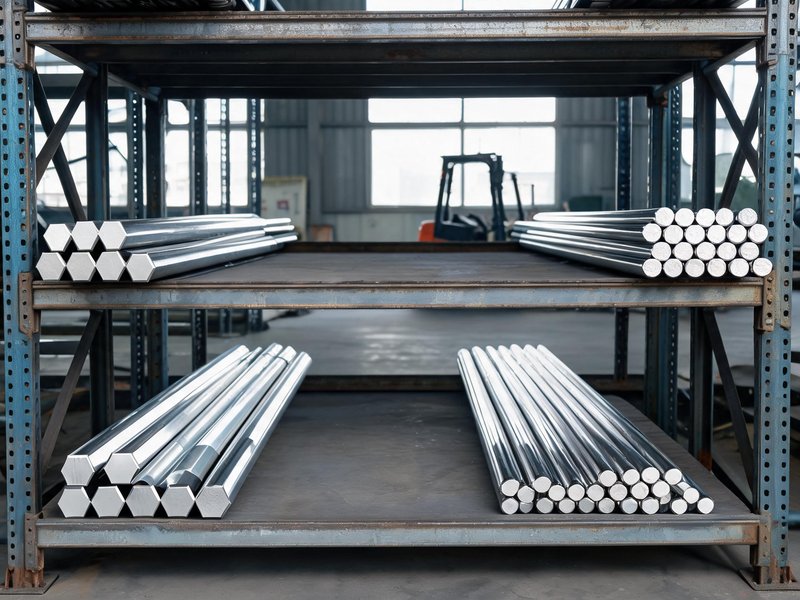
**快答:**研磨棒直线度超差很少是单一环节造成的。坯料弯曲、冷拔残余应力、热处理冷却不均、磨削热变形、校直后回弹,五个环节各占一部分,排查要按工序倒着找。
直线度说的是"弯不弯",别和圆度混了
直线度量的是棒料中心线偏离理想直线的程度,回答的是弯不弯。圆度量的是同一截面圆不圆,回答的是扁不扁。这两个指标经常被混成一句话——"这根料不圆",实际想说的是弯。
测量基准也影响结论。整支料放在平台上,两端等高支撑,中间悬空,百分表沿轴向多点测量,读数最大值和最小值之差除以二,得到的是近似直线度。拿卡尺直接量外径,量不出直线度。
五个环节,逐个看
**坯料。**热轧圆钢或盘条进厂时本身带弯,矫直没做透,后面怎么磨都直不了。坯料弯曲大的料,冷拔时受力不均,拉出来的棒同心度也差。
**冷拔。**冷拔产生残余应力,外层受拉、芯部受压,应力分布不均会让棒料缓慢弯曲。拔制速度过快、润滑不足、模具偏心,都会放大这个问题。拔完直接进磨床,等于把应力锁在里面。
**热处理。**固溶处理后的冷却速度和装炉方式很关键。堆叠装炉、出炉后成捆冷却,外层和芯部温差大,收缩不同步,弯曲就出来了。这一环节造成的弯往往整批一致,有规律可循。
**磨削。**余量不均是最常见的原因。坯料已经有弯,磨削时按外圆找正,磨完还是弯的,只是表面变光了。磨削热也会带来新变形:进给偏大、砂轮钝、冷却不充分,棒料局部受热膨胀,冷却后收缩不均。
**校直。**压力校直用力过猛,会把弯从一边压到另一边;校直后应力没有释放,放置两三天又弹回去。这是到货测量合格、客户放几天再加工又发现弯的典型原因。
直线度允差,合同里怎么写
国标对棒材弯曲度有规定,具体数值随牌号、交货状态和尺寸不同,采购时不能凭印象判断。
常见做法是把要求写成三条:多长的料、允许多少偏差、按什么方法测。比如"长度 3 米,全长直线度不超过 1.5 毫米,平台百分表法测量"。只写"要求直"三个字,到货一定扯皮。
| 交货长度 | 常见约定(全长) | 适用场景 |
|---|---|---|
| 1 米以内 | 0.3–0.5 毫米 | 短料精加工、无心磨上料 |
| 2 米 | 0.8–1.0 毫米 | 一般轴类、导柱 |
| 3 米 | 1.2–1.5 毫米 | 长轴、杆类 |
| 6 米 | 3–5 毫米 | 整支交货,后续自行校直 |
表里给的是行业常见区间,不是标准值,实际以合同约定为准。超长料还要算自重下垂:6 米料平放,中间下沉本身就有一两个毫米,测量时必须多点支撑,否则测出来的数不全是料的问题。
检验怎么做才靠谱
短料用刀口尺加塞尺,看最大透光间隙。中长料上平台,两端等高支撑,百分表沿轴向多点测量。批量抽检用 V 型块加百分表,转一周读圆跳动,再折算直线度。
抽检比例按批次定。同炉同批抽一成左右,不同炉号分开抽。发现整批有规律的弯曲,多半是热处理或校直环节的问题,不是单支偶发,这时候换一支再测意义不大。
还有一点常被忽略:测之前要先去掉毛刺和端部飞边。端部有凸起,放在平台上等于人为垫高,读数会偏。
弯了的料还能不能用
要看弯在哪、弯多少、后面还剩多少加工余量。磨削余量够,轻微弯曲可以在磨削时找正;余量不够,硬磨只会把料磨成椭圆。
已经弯的料可以重新校直,但校直后要静置一段时间再做去应力处理,否则装到设备上还会回弹。精密件不建议反复校直,来回压会把表层应力搞乱,加工后尺寸稳定性反而更差。
判断能不能用,还有一个更实际的办法:按实际装夹方式试加工一件。中心架位置、夹持长度、切削参数都和现场一致,加工完再测,比单看毛坯弯曲度更接近真实结果。
采购时容易忽略的三个点
一是把"直"写成了形容词。合同要给数字和测量方法,不能只给感觉。
二是只看交货状态,不问后续工序。冷拔态和固溶态的内应力水平不同,放几天再加工,表现不一样。
三是忽略包装和堆放。长料悬空、捆扎过紧、运输颠簸,都会让原本合格的料变弯。到货就弯,未必是厂家的问题。
在戴南做棒材的车间里,直线度问题有一半出在校直之后没人管:校完直接打包入库,应力没释放,等客户开箱已经过了几天。相对稳妥的做法是校直后静置、复检、再包装,多一道工序,少一堆扯皮。
本文参数为行业通用参考,具体以图纸、合同及实际工况为准。
本文由泰州市惠泰不锈钢制品有限公司技术编辑整理,主营不锈钢棒材(研磨棒/六角棒/圆棒)、型钢、管材,支持定尺与来图加工,规格表与报价请联系 190-1450-5155 转1。
更多不锈钢产品资讯与行业动态,请关注惠泰不锈钢官网。