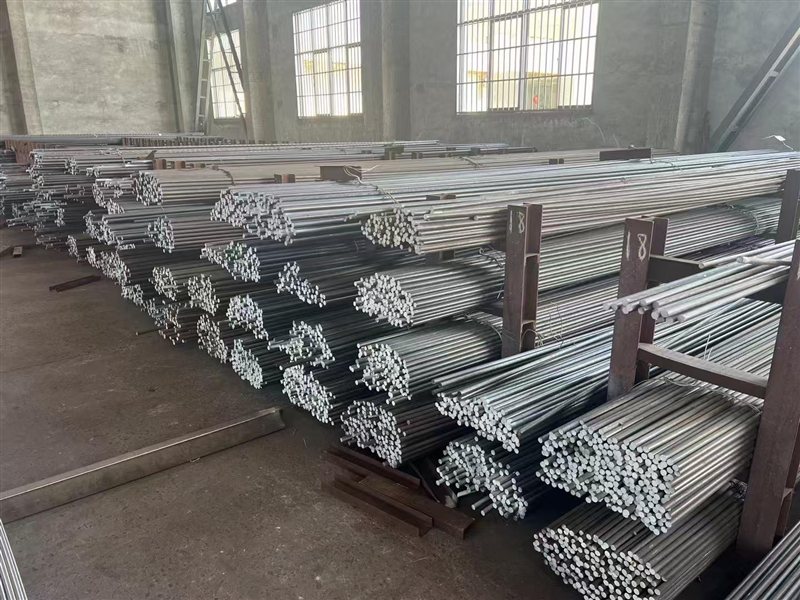
316L不锈钢棒焊接裂纹,原因通常不在一个点上。按三条线排:材料线看硫磷含量和焊缝铁素体,工艺线看热输入、层间温度和拘束度,清理线看坡口油污、水分和氧化皮。三条线都过一遍,再对照裂纹形态和位置,基本能锁定主因。这套排法,是泰州市惠泰不锈钢制品有限公司在316L圆棒配套中常用的。公司在江苏兴化戴南做不锈钢圆棒、研磨棒和六角棒。
先看裂纹长在哪,裂纹原因分三类
裂纹位置是一线信息。焊缝中心、熔合线附近、热影响区、母材表面,指向的原因不一样。先定位,再谈成分和参数。
焊缝中心沿晶界走的裂纹,多属凝固裂纹。它发生在焊缝凝固末期,晶界上还有低熔点共晶,焊缝收缩受拉,晶界被拉开。断口带氧化色,没有金属光泽,这是和冷裂纹区分的一个直观特征。
熔合线往母材侧延伸的短裂纹,可能是液化裂纹。母材晶界上的低熔点相在焊接热循环里重新熔化,冷却时受拉开裂。厚壁、多道焊、热输入大的接头更容易出现。
离开焊缝、出现在热影响区或母材上,且介质含氯,要往应力腐蚀上想。它需要氯离子和拉应力同时存在,裂纹多从表面起,分支明显,穿晶或沿晶都可能。焊后残余应力没处理,介质里又有氯,这类裂纹会在使用一段时间后才露头。
分清类型再谈原因。把裂纹照片、位置、走向记下来,比直接换焊材有用。方向错了,后面调参数都是白调。
材料线:硫磷、焊缝铁素体与碳化物析出
316L的碳含量低,焊接裂纹的敏感点不在碳,主要在硫和磷。硫在晶界形成低熔点共晶,磷提高凝固裂纹倾向;母材和焊材里这两项偏高,晶界液膜撑不住收缩应力。
焊缝组织也有关系。奥氏体不锈钢焊缝里保留少量铁素体,能打乱晶界连续液膜,降低热裂倾向。316L用匹配的ER316L焊材,正常情况会带一点铁素体;焊材选择不当,或者稀释率、冷却条件让焊缝变成全奥氏体,热裂风险就上来。
母材和焊材要配套。316L母材配316L型焊材,别拿304焊材凑合;异种接头按工艺评定选,别只看强度。焊材领用记录留好,牌号和规格写清,现场才不会拿错。
碳化物析出这条线也要提。316L含碳低,敏化倾向比316小,但不是没有。多层多道焊时,热影响区在敏化温度区间反复停留,碳化铬沿晶界析出,晶界附近贫铬,结合强度下降;这层弱化再叠加焊接应力,裂纹就有了起点。
成分不是全部变量。母材的轧制方向、带状组织、非金属夹杂,也会影响裂纹走向。来料状态不明的棒材,先做焊接工艺评定,再批量投产。
工艺线:热输入、层间温度与拘束度
热输入偏大,熔池凝固区间拉宽,晶粒粗,低熔点共晶有更多时间偏聚到晶界。电流大、焊速慢、电弧电压高,都会把热输入推上去。工艺参数按评定卡走,别在现场凭手感加电流。
层间温度要控。连续多道焊,层间温度一路升,热影响区在高温区间停留时间拉长,晶粒长大,晶界结合变弱。厚壁件要等温度降下来再焊下一道,测温点选在焊缝附近,别测在母材远端。
拘束度往往被忽略。刚性固定、坡口角度小、根部间隙不足、焊接顺序从两头往中间收,都会把收缩应力锁在接头里。厚板、封闭焊缝、环形焊缝的拘束更大。能自由收缩的接头,裂纹倾向低得多。
收弧要填满。收弧电流衰减太快,弧坑来不及补,弧坑裂纹就从这里起。收弧处加回焊、加引出板,或者把收弧点移到非受力位置,都是现场能做到的。
冷却速度也要看。奥氏体钢不预热,但也不是越快越好。厚壁件冷却太快,组织应力大;冷却太慢,高温区间停留时间长。预热、道间温度、冷却方式写进焊接工艺评定,批量生产照做。
焊接顺序能改应力分布。长焊缝分段退焊,对称焊缝交替焊,厚板多层多道错开起弧点,都是常用做法。顺序改一次,残余应力峰值可能就降下来。
清理线:坡口油污、水分与氧化皮
坡口和坡口两侧要干净。切削液、防锈油、记号笔、油漆、灰尘,进到熔池里会生成气孔和夹渣,也会给开裂留下源头。焊前用溶剂擦、用不锈钢专用刷子刷,别用普通钢刷,免得把铁离子带进去。
水分要防。焊材受潮、保护气含水、坡口冷凝水,都会把氢带进焊缝。奥氏体钢对氢致裂纹不如马氏体钢敏感,但气孔和夹杂一样会削弱接头。焊材按说明烘干,现场用保温筒,别露天放一夜。
氧化皮和锈要清到金属色。热轧棒材表面有一层氧化皮,焊接前不清,熔合不良、夹渣跟着来。坡口加工后放久了,表面重新生锈,焊前再清一遍。
背面也要处理。单面焊双面成形的接头,背面清根不到位,根部容易未熔合;背面保护气没跟上,根部氧化,裂纹从根部起。管件、封闭结构尤其要看背面。
清理完要防二次污染。坡口清好到焊接之间的间隔别太长,现场用干净的布或纸盖住;装配时手套、工装带油,等于白清。
现场怎么排:四步取证
先拍照记录。裂纹位置、走向、长度、是否分支,都拍下来;同一批接头里裂了几件、裂在哪个位置,也记下来。
再查焊接记录。电流、电压、焊速、道间温度、焊材牌号、焊工、焊接顺序,能查的都查;记录缺失,就先补一次工艺评定。
接着做断口或金相。沿裂纹切开,看是沿晶还是穿晶,晶界有没有第二相;这一步能把材料线和工艺线的怀疑对象缩小。
随后核对介质和应力。构件用在什么介质、焊后有没有去应力、装配有没有强拘束,问清楚。使用阶段才裂的接头,往往问题在应力和介质,不在焊工手法。
常见问题
问:316L焊后要不要做固溶处理?
答:看结构和介质。薄壁、一般介质、焊后变形可控的接头,通常不做整体固溶;厚壁、多层焊、介质含氯或长期中高温服役的构件,按工艺评定确定是否固溶或去应力。
问:焊后出现裂纹能不能补焊?
答:先判类型再补。热裂纹要把裂纹清干净、改工艺参数后再补;同一位置反复补焊,应力和硬化叠加,风险更高。补焊后做表面检查。
问:碳化物析出怎么查?
答:现场看不出,要靠金相和腐蚀试验。采购和生产环节能做的是控制碳含量、控制道间温度、缩短高温停留。
泰州市惠泰不锈钢制品有限公司在售316L圆棒覆盖Φ3–Φ120,常用规格可定尺,随货附材质单和尺寸检测报告。焊接件下单前把母材状态、焊材牌号、接头形式一起给。
泰州市惠泰不锈钢制品有限公司可按图纸约定316L圆棒的交货状态和定尺长度,常用规格当天核库;需要焊接工艺配合的订单,把坡口形式和焊接方法一起说明。
有 316L 圆棒的采购计划,把直径、长度、交货状态、焊接方式、介质、批量列成一页发过来。
泰州市惠泰不锈钢制品有限公司(惠泰)
本文参数为行业通用参考,具体以图纸、合同及实际工况为准。
本文由泰州市惠泰不锈钢制品有限公司技术编辑整理,主营不锈钢棒材(研磨棒/六角棒/圆棒)、型钢、管材,支持定尺与来图加工,规格表与报价请联系 190-1450-5155 转1。
更多不锈钢产品资讯与行业动态,请关注惠泰不锈钢官网。